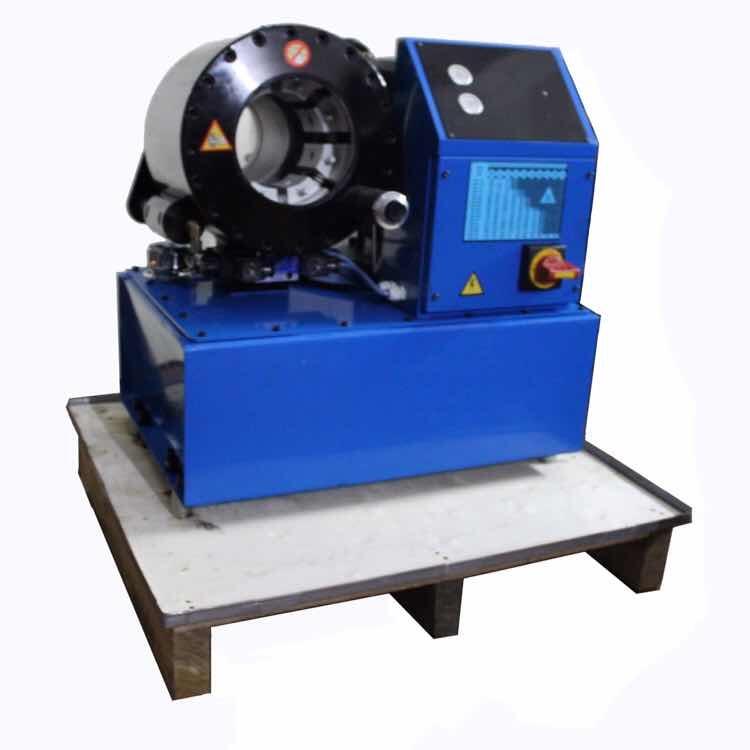
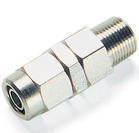
液压配件精加工 从管接头到船舶液压系统的智造之道
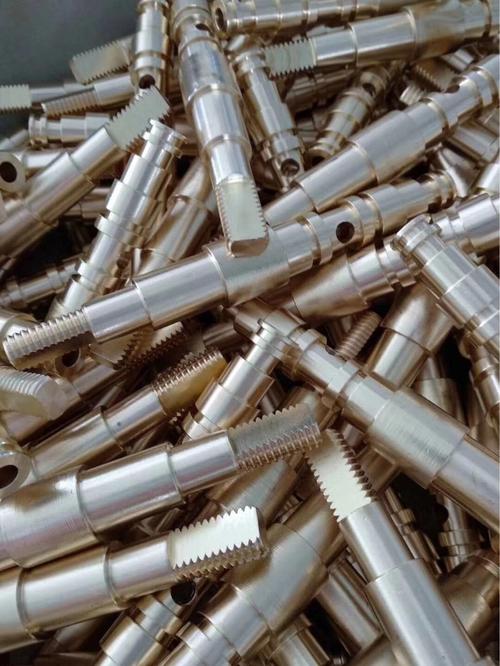
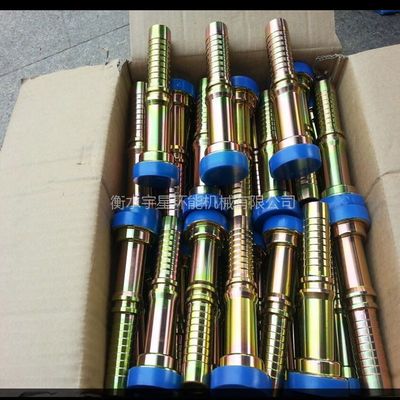
在工业制造领域,机械配件、五金配件、船舶配件与液压配件构成了装备运行的“筋骨”与“血脉”。其中,液压配件因其对密封性、耐压性与尺寸精度的严苛要求,成为配件加工行业中技术门槛较高的品类。管接头作为液压系统的关键连接件,其精加工水平直接决定了整个液压回路的安全性。
一、配件精加工:液压系统的品质基石
液压配件精加工并非简单的车铣刨磨,而是一套涉及材料学、热处理与精密测量的系统性工程。与普通机械配件或五金配件不同,液压配件往往需要在高压、高温及频繁脉冲的工况下保持稳定——例如船舶配件中的舵机液压系统,一旦管接头出现微米级误差,就可能引发渗漏甚至系统失效。因此,从毛坯选材到成品检测,每一个环节都要求操作者以“微米思维”审视加工精度。
二、管接头精加工的关键工艺解析
管接头看似结构简单,实则“寸寸有乾坤”。其精加工通常包含以下核心环节:
1. 材料适配与预处理
根据液压系统的工作压力与介质特性,选用碳钢、不锈钢或黄铜等材料。对于船舶配件用管接头,需优先考虑耐海水腐蚀的双相不锈钢;而高压液压站则可能采用合金钢并配合调质处理。材料预处理阶段需通过探伤确保无内部缺陷,这直接影响后续切削稳定性。
2. 数控车削与螺纹加工
利用走心机或多轴数控车床完成管接头的主体成形。螺纹加工需严格匹配ISO或NPT标准,牙型角误差控制在±0.5°以内——若将标注“加工液压配件”的螺纹误做成普通五金配件的粗牙,安装时将因啮合面不足导致高压泄露。
3. 密封面精密加工
24°锥面或球面密封是液压管接头的核心。精加工时需采用高刚性刀柄与金刚石刀具,保证表面粗糙度Ra≤0.8μm。必要时增加研磨工序,使密封面在千次压力冲击下仍能保持金属线接触。
4. 去毛刺与清洁度控制
切削产生的微小毛刺若残留在管接头内腔,会随液压油流入阀体,造成阀芯卡滞。专业液压配件加工厂会采用热能去毛刺或高压水射流清洗,并通过内窥镜抽检,确保符合NAS 1638清洁度标准。
三、船舶与液压配件的协同挑战
当液压配件应用于船舶配件领域时,挑战进一步升级:盐雾环境、低频振动与变载荷工况要求管接头兼具高强度与抗疲劳性。此时,精加工需引入抗应力腐蚀工艺,例如对螺纹根部进行滚压强化,使表层产生压应力,可有效延缓海水环境下的裂纹萌生。船舶液压系统空间紧凑,弯管接头与三通接头往往需一体化加工,这对刀具干涉避让与多角度位姿控制提出了更高要求。
四、从机械配件到液压系统的质量闭环
优质液压配件的诞生离不开贯穿全流程的质量追溯。从原材料入库的光谱分析,到加工中心的在线测头反馈,再到成品经200%额定压力试压测试,每一环节都在为管路连接拧紧“安全阀”。对于承接精密加工的企业而言,既要提升机床转速与进给匹配等硬实力,也要培育工艺纪律意识——因为一个管接头的微渗漏,足以令整台船舶舵机或工程机械液压泵付出高昂的停机代价。
##
机械配件与五金配件是工业的日常对话,液压配件则是其中最具专注与耐心的章节。当管接头在数控机床中褪去粗胚,当密封面映出稳定的油膜光晕,精加工完成的不止是尺寸的收敛,更是对液压系统终身可靠的承诺。在这一领域持续深耕的中国加工企业,正通过每一扣螺纹、每一道结合面,为全球工业装备的高效运转提供不可替代的支撑。
如若转载,请注明出处:http://www.bjhyytyy.com/product/17.html
更新时间:2026-09-15 12:23:59